Hos Zenvo Automotive i Præstø er arbejdet med den nye Aurora i fuld gang.
Det betyder samtidig en forandring i produktionen. Zenvo bevæger sig fra meget små produktionsserier til en planlagt produktion på 100 Aurora-biler.
Og når produktionen vokser, bliver det endnu vigtigere at opdage afvigelser tidligt.
Det er en af grundene til, at 3D-scanning har fået en stadig større rolle hos Zenvo.
Det begyndte med de monterede komponenter
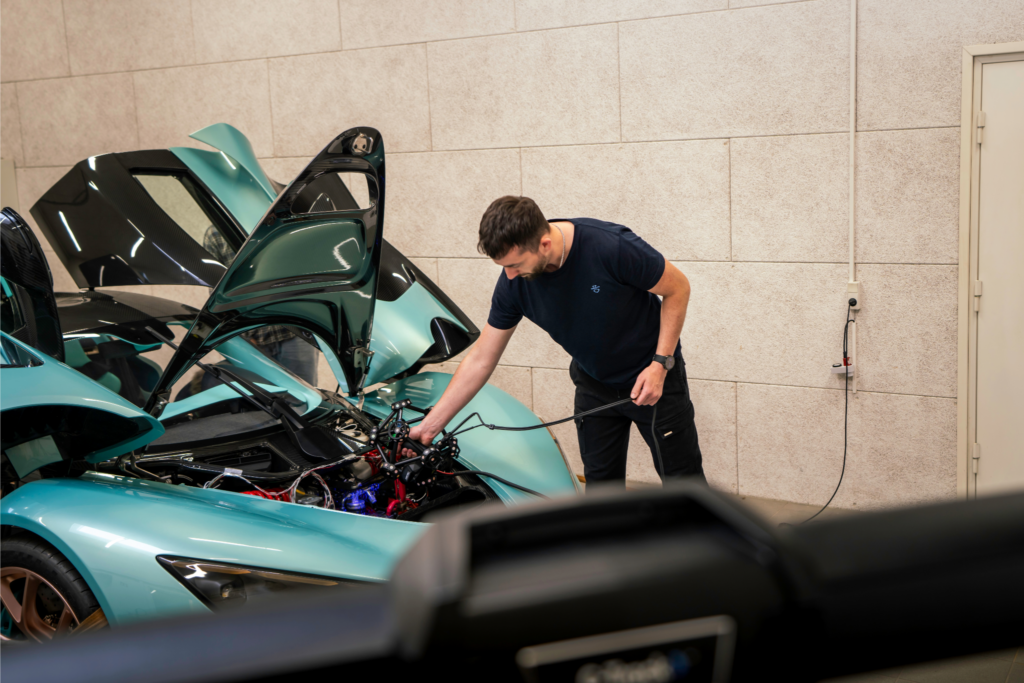
Zenvo investerede oprindeligt i en Creaform MetraSCAN for at understøtte produktionen af Aurora.
Opgaven var blandt andet at kontrollere geometrien på enkeltdele, efter de var blevet monteret på bilen.
Men efterhånden som scanneren er blevet en del af hverdagen, er anvendelsesområderne blevet flere.
I dag bliver den typisk brugt omkring én gang om ugen i gennemsnit. Nogle uger tre gange. Andre uger slet ikke.
Den bliver taget frem, når der er brug for et præcist svar på et geometrisk spørgsmål.
Og det kan spare rigtig meget tid.
Tre millimeter på den ene side. Otte på den anden.
Et konkret eksempel opstod under arbejdet med en crash-struktur.
En kulfiberdel var limet på en aluminiumskomponent, men ved montagen stod det klart, at noget ikke passede.
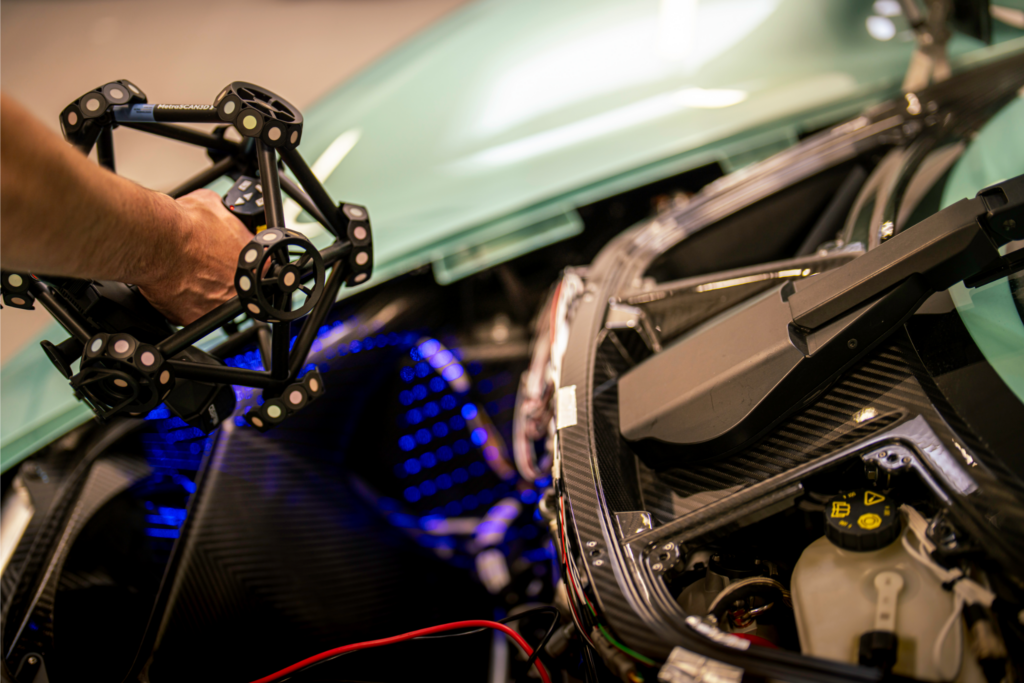
I stedet for at forsøge at finde fejlen med lineal, krydsmål og manuelle målinger scannede Zenvo komponenten og sammenlignede den med CAD-modellen.
“Det var guld værd. Vi kunne se, at den ene var tre millimeter skæv, og den anden var otte. Ud fra det kunne vi beregne, hvor meget man skulle slibe af, helt præcist i hvert hjørne. Det kunne man aldrig have gjort i hånden – det ville have taget dagevis.”
Magnus Riis, Head of Carbon Fiber hos Zenvo
Her blev problemet synligt.
Den ene side af komponenten afveg omkring tre millimeter. Den anden omkring otte millimeter.
Nu vidste teamet ikke bare, at noget var forkert.
De vidste også hvor – og hvor meget.
Det gjorde det muligt at beregne, hvor der skulle bearbejdes på komponenten for at få den til at passe.
Som Magnus, Head of Carbon Fiber hos Zenvo, beskriver det:
“Det var guld værd. Vi kunne se, at den ene var tre millimeter skæv, og den anden var otte. Ud fra det kunne vi beregne, hvor meget man skulle slibe af, helt præcist i hvert hjørne. Det kunne man aldrig have gjort i hånden – det ville have taget dagevis.”
Fra fejlfinding til forebyggelse
Eksemplet peger samtidig på den næste udvikling i Zenvos kvalitetskontrol.
For selvom scanningen gjorde det muligt at løse problemet, var komponenten allerede nået ind i produktionen.
Når produktionen af Aurora skaleres, ønsker Zenvo derfor at undersøge muligheden for at flytte noget af kontrollen længere frem i processen.
Helt frem til indgangskontrollen.
Tanken er at foretage stikprøvekontrol af komponenter fra underleverandører med enten den eksisterende MetraSCAN eller en håndholdt HandySCAN EVO.
Formålet er enkelt:
At opdage en afvigelse, før komponenten når produktionen.
For hvis en fejl først opdages under montagen, handler konsekvensen ikke kun om den tid, der bruges på at finde fejlen.
Hvis komponenten skal erstattes, skal en ny måske først produceres og leveres fra underleverandøren.
Den ventetid kan blive kostbar i en produktion, hvor flere processer skal hænge sammen.
Data ændrer også dialogen med leverandøren
3D-data har en anden fordel, når en komponent viser sig ikke at passe.
Den gør dialogen konkret.
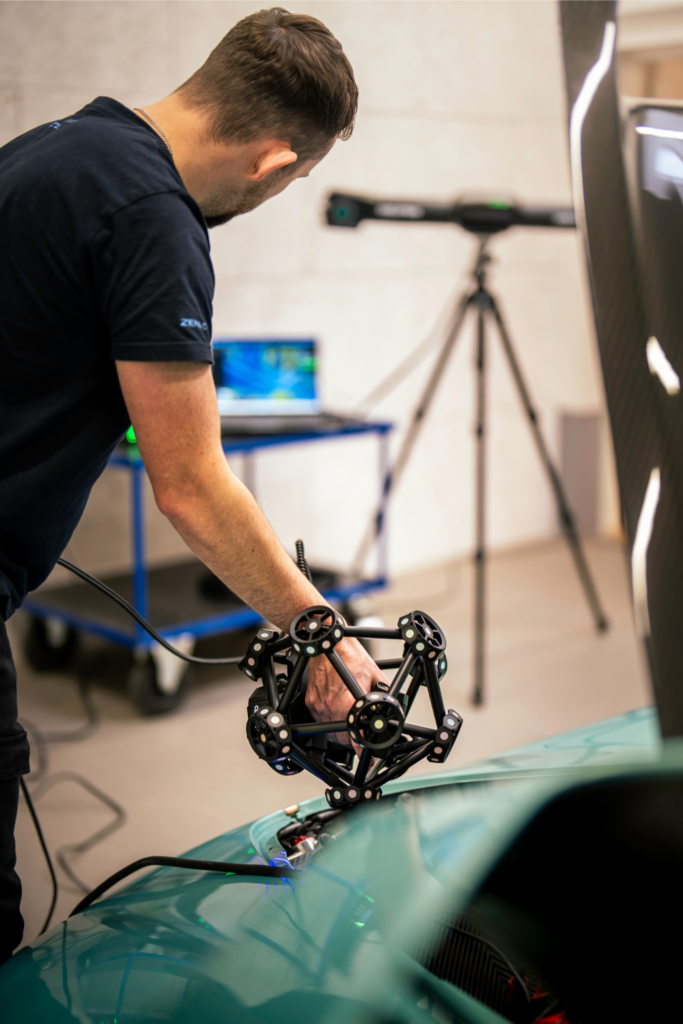
I stedet for at diskutere, om en komponent er rigtig eller forkert, kan Zenvo sammenligne den fysiske komponent direkte med CAD-grundlaget og dokumentere afvigelsen.
Magnus siger:
“Vi har en scanning her, der siger, at det ikke er rigtigt. Så har leverandørerne lidt sværere ved at kæmpe imod, end hvis man bare står og måler det med en lineal. Det er data, de ikke kan argumentere imod.”
Pointen er ikke at vinde en diskussion med leverandøren.
Pointen er at få et fælles, dokumenteret grundlag for at løse problemet.
“Det er pisse fedt at se, hvor hurtigt det går. Først tænker man, hvad man skal bruge det til, men når man har scanneren, så opstår der tusind andre muligheder. Det er blevet en helt naturlig del af vores proces, uanset om det er fejlfinding eller kvalitetskontrol.”
Magnus Riis, Head of Carbon Fiber hos Zenvo
Scanneren fandt andre opgaver
MetraSCAN blev købt med et konkret formål omkring produktionen af Aurora.
Men efterfølgende er der dukket andre anvendelser op.
Et eksempel er Zenvos autoklaver, som bruges i produktionen af kulfiberkomponenter.
Da der skulle udføres svejsearbejde på autoklaverne, havde Zenvo brug for den eksisterende geometri som grundlag for styrkeberegninger. Her blev MetraSCAN brugt til at scanne autoklaverne og skabe det nødvendige geometriske grundlag.
Det ligger et stykke fra den oprindelige opgave med kvalitetskontrol af komponenter på Aurora.
Men det illustrerer meget godt, hvad der kan ske, når muligheden for at hente præcis geometri ind digitalt først findes i virksomheden.
Magnus beskriver udviklingen sådan:
“Det er pisse fedt at se, hvor hurtigt det går. Først tænker man, hvad man skal bruge det til, men når man har scanneren, så opstår der tusind andre muligheder. Det er blevet en helt naturlig del af vores proces, uanset om det er fejlfinding eller kvalitetskontrol.”
Man behøver ikke bruge den hver dag
Zenvos erfaring peger samtidig på noget, der let bliver overset, når værdien af måleudstyr skal vurderes.
MetraSCAN står ikke nødvendigvis og scanner hver dag.
I gennemsnit bliver den brugt omkring én gang om ugen.
Men værdien ligger ikke alene i antallet af timer, den er tændt.
Hvis en scanning kan finde årsagen til et montageproblem, der ellers ville kræve flere dages fejlfinding, har den skabt værdi dér.
Og hvis en stikprøvekontrol fremover kan opdage en forkert komponent, inden den når produktionen, kan værdien være endnu større.
Det interessante spørgsmål bliver derfor ikke kun:
Hvor ofte bruger vi vores måleudstyr?
Men måske snarere:
Hvor meget koster det os, når vi mangler det rigtige svar?
| 3D-scanning hos Zenvo Automotive | |
| Udstyr: | Creaform MetraSCAN |
| Anvendelse: | Kvalitetskontrol og fejlfinding |
| Typisk brug: | Ca. én gang om ugen i gennemsnit |
| Data: | Sammenligning af fysisk geometri med CAD |
| Fremtidig anvendelse: | Stikprøvekontrol af indgående komponenter |
| Produktion: | Zenvo Aurora |